Sostenibilidad en prefabricado: cómo alargar la vida útil de herrajes y accesorios
agosto 2, 2025 · Por admin
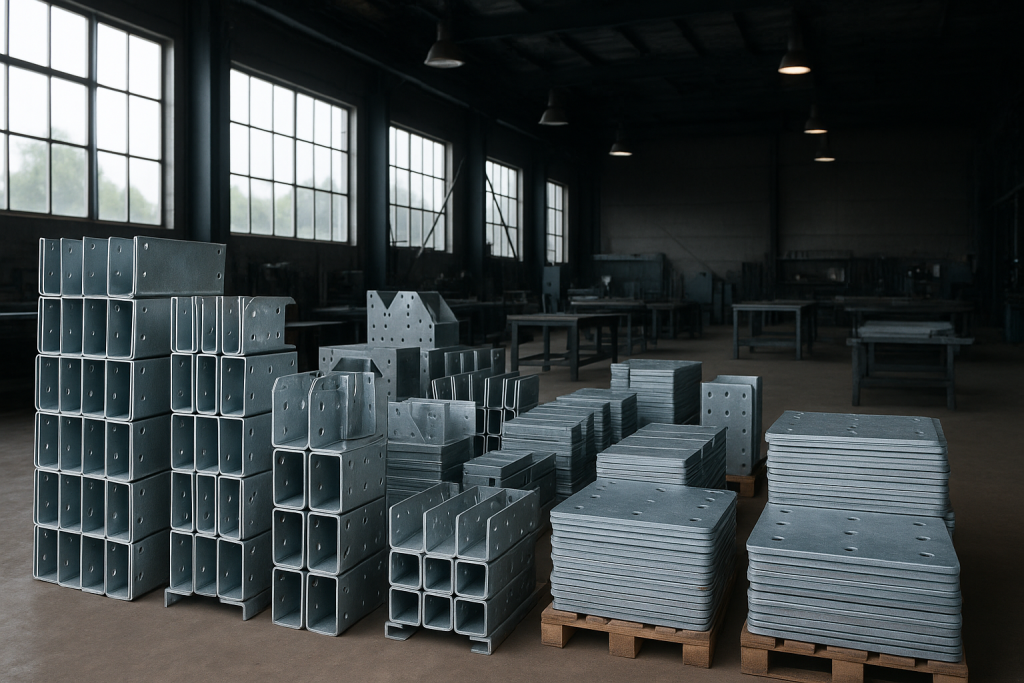
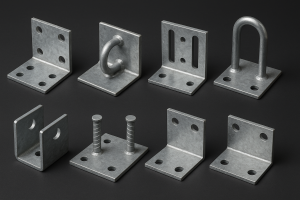
En prefabricado de hormigón, la sostenibilidad no solo depende del cemento o de la optimización de moldes: la durabilidad de herrajes, anclajes y accesorios (placas, pernos, casquillos, inserts, conectores, bisagras, cáncamos, omegas, etc.) es determinante para reducir reposiciones, paradas y huella de carbono. A continuación se presenta una guía práctica para ampliar su vida útil desde el diseño hasta el mantenimiento en servicio.
1) Punto de partida: entender el entorno y el riesgo
Antes de elegir materiales o recubrimientos, define con precisión el ambiente de exposición del elemento prefabricado:
- Rural/interior seco: baja corrosividad.
- Urbano/industrial: presencia de SO₂/NOx y partículas; corrosión media.
- Marino o costero: cloruros y nieblas salinas; corrosión alta.
- Piscinas, EDAR, ganadero: ambientes agresivos específicos (cloruros, amoníaco).
- Ciclos hielo-deshielo y salpicaduras de sales: corrosión acelerada y fisuración.
Asigna una clase de exposición y un horizonte de vida (p. ej., 50 años) coherente con el proyecto. Esa matriz te dirá qué estrategia de protección aplicar.
2) Selección de materiales: acierta desde el diseño
2.1 Aceros y aleaciones recomendadas
- Acero al carbono + recubrimiento (zinc/duplex): buena relación coste-prestaciones en ambientes bajos a medios.
- Inoxidable A2 (304): interior, zonas no cloruradas, humedad moderada.
- Inoxidable A4 (316/316L): costero, marino, salpicaduras/nieblas, químicos suaves.
- Duplex (2205) o superiores: marino severo, químicos agresivos o altas exigencias de durabilidad.
Regla simple: si hay cloruros o mar, parte de A4 hacia arriba; si hay abrasión + cloruros, valora duplex.
2.2 Evita la corrosión galvánica
- No mezcles metales muy diferentes (p. ej., inox con aluminio o acero al carbono) sin aislamiento dieléctrico (arandelas, casquillos, pintura en una de las superficies).
- Minimiza pares galvánicos en zonas húmedas o estancadas.
3) Protección de superficie: más que “echarle zinc”
3.1 Sistemas típicos y cuándo usarlos
- Galvanizado en caliente (≥70–85 μm): estándar robusto para exterior general. Incrementa a ≥100–140 μm en marino.
- Zinc + pintura (sistema dúplex): combina barrera + protección catódica. Mejora el tiempo a primer mantenimiento en ambientes C4–C5.
- Pinturas epoxi/poliuretano de alto espesor: si el anclaje queda visto y accesible al repintado. Asegura preparación de superficie (Sa 2½).
- Pasivado de inox: imprescindible tras mecanizados/soldaduras para restaurar capa pasiva.
3.2 Detalles que marcan la diferencia
- Cubre aristas y cantos con redondeos (≥2 mm) para evitar película fina de pintura.
- Evita oques donde se acumule agua; practica drenajes en herrajes de geometría cerrada.
- Sella uniones con juntas EPDM o sellantes compatibles si hay riesgo de entrada de agua.
4) Diseño para durabilidad: “do it right the first time”
- Diseño “DRI/DFM” (diseño para inspección y mantenimiento): deja herrajes accesibles para reapriete e inspección visual.
- Evita concentraciones de tensiones: radios adecuados, longitud de rosca suficiente y par de apriete conforme a especificación.
- Aislación entre metal y hormigón cuando proceda (manguitos/liners) para reducir corrosión inducida por humedad permanente.
- Geometrías que drenan: orientar placas, omegas y soportes para que el agua no quede atrapada.
- Compatibilidad con el hormigón: define recubrimientos, distancias al borde y profundidades de anclaje que minimicen fisuras. Un anclaje que fisura la matriz acelera la entrada de agentes agresivos.
5) Colocación en fábrica y montaje en obra
- Tolerancias y plantillas: el desalineado fuerza excéntricas y micro-movimientos que abren vías de agua.
- Par de apriete controlado: usa llaves dinamométricas y lubricación/antigripante compatible (especialmente en inox para evitar “galling”).
- Protege roscas no usadas con tapones o cubre-tuercas.
- Evita daños del recubrimiento: grúas y cadenas con protecciones; repasa zinc/pintura con kits de reparación homologados si hay golpes.
- Limpieza post-montaje: elimina lechadas, sales o restos metálicos (virutas) que disparan corrosión localizada.
6) Sellados y juntas: pequeñas piezas, grandes problemas
- Escoge elastómeros resistentes al ambiente (EPDM para exterior, FKM en químicos).
- Diseña laberintos en lugar de sellar “a tope”.
- Revisa que el coeficiente de dilatación pieza-soporte-junta no genere aperturas cíclicas.
7) Plan de mantenimiento: sostenible = predecible
La sostenibilidad se logra con un plan simple, periódico y trazable:
Inspección visual (anual)
- Puntos de óxido, descascarillados, arañazos en pintura/galva.
- Holguras, vibraciones, juntas abiertas.
- Acumulación de sales/polvo en zonas horizontales.
Acciones preventivas
- Lavado con agua en entornos marinos (trimestral/semestral).
- Reapriete según par especificado.
- Repintado local (p. ej., cada 5–8 años en C4; ajustar por severidad y horas de exposición).
Registro
- Fotos, checklists y fechas. Un histórico evita sustituciones prematuras.
8) Decisiones que aumentan vida útil y bajan CO₂
- Pasar de acero al carbono galvanizado a A4 en costero puede duplicar/triplicar la vida útil sin repintados, reduciendo desplazamientos y residuos.
- Sistemas dúplex bien ejecutados alargan notablemente el periodo a primer mantenimiento en C4–C5.
- Estandariza herrajes para facilitar stock de repuesto y reducir desperdicio.
- Diseña para desmontaje (tornillería accesible): reusabilidad y economía circular.